Warum sollten Sie sich für die Laserschneidtechnologie entscheiden?
Schnelleres ArbeitenBis zu 5- bis 10-mal schnelleres Trennen; Vorschub und Schnitt sind automatisiert und erfolgen innerhalb von Sekundenbruchteilen.
Herkömmliche Bandsäge: Langsamer, mechanischer Zerspanungsprozess, der bei dickeren Profilen erheblich Zeit in Anspruch nimmt.
Kosteneffizienter BetriebVerschleißende Sägebänder und Kühlemulsion sind nicht erforderlich. Der Gas- und Stromverbrauch lässt sich präzise kalkulieren und ermöglicht planbare Betriebskosten.
Herkömmliche Bandsäge: Verschleiß, Reißen und Austausch der Sägebänder sowie das Nachfüllen des Kühlmittels verursachen laufende Kosten.
Stabile ProzesseCNC-gesteuerte, vom menschlichen Faktor unabhängige Serienfertigung, die sich sekundengenau planen lässt.
Herkömmliche Bandsäge: Die Schnittzeit schwankt je nach Zustand des Sägebands und erfordert kontinuierliche Eingriffe durch den Bediener.
Gratfreies SchneidenSaubere, glatte und gratfreie Schnittkanten. Das Material kann sofort zum Schweißen weitergegeben werden; nachträgliches Schleifen ist nicht erforderlich.
Herkömmliche Bandsäge: Die Schnittenden bleiben gratig, sodass jedes einzelne Werkstück anschließend von Hand oder maschinell entgratet werden muss.
Geometrische GenauigkeitHöchste Maßgenauigkeit und Rechtwinkligkeit; der Schneidkopf wird mikrometergenau positioniert.
Herkömmliche Bandsäge: Das Sägeband kann sich während des Schnitts verziehen, was zu ungenauen, schrägen Schnitten führt.
Komplexe BearbeitungDie Maschine trennt nicht nur, sondern schneidet in einem Arbeitsgang Löcher und Muster, erstellt Positionierungsbohrungen, markiert und graviert und führt punktgenaue Winkelschnitte aus.
Herkömmliche Bandsäge: Nur für einfaches Trennen mit geraden Schnitten oder Schnitten in einem festen Winkel geeignet.
Für alle MaterialienKohlenstoffstahl, Edelstahl und Aluminium lassen sich einfach durch Anpassung der Softwareparameter und Umstellung des Gases schneiden.
Herkömmliche Bandsäge: Für unterschiedliche Werkstoffe und Wandstärken sind ein Wechsel des Sägebands und unterschiedliche Geschwindigkeiten erforderlich.
AutomatisierbarkeitIn moderne Industrieumgebungen integrierbar, mit Wiederholgenauigkeit und unbegrenzter Speichermöglichkeit für Schneidprogramme.
Herkömmliche Bandsäge: Erfordert überwiegend manuelle Materialhandhabung, Messung und Positionierung am Anschlag durch den Maschinenbediener.
E2
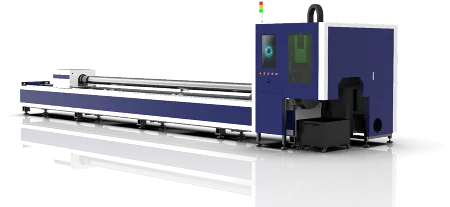
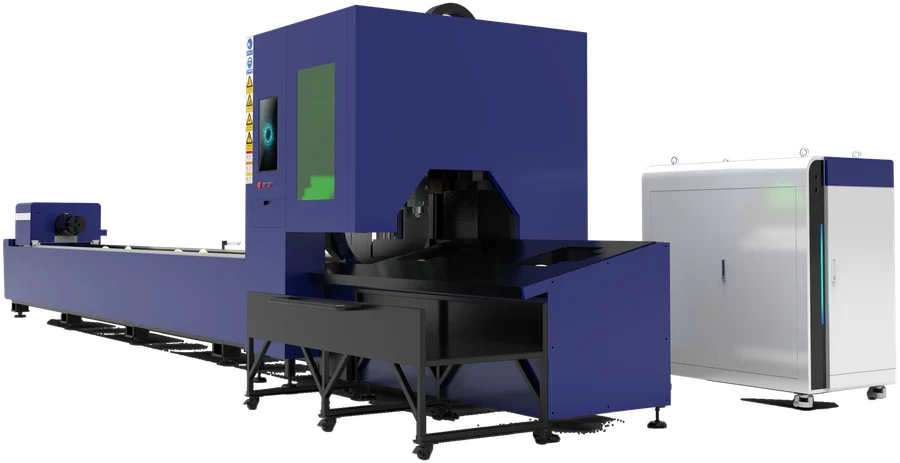
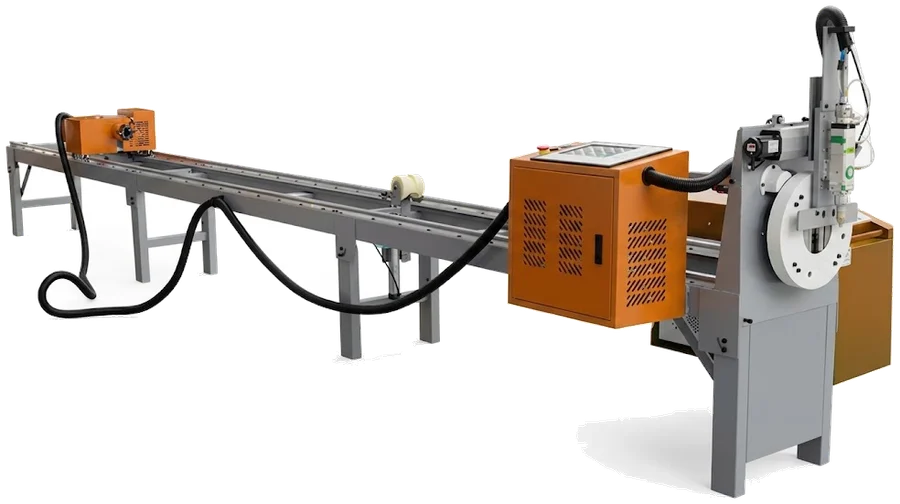
SYNLASE SL-TCUT E2 Serie – CNC-Rohrlaserschneidmaschine
Der Kopf steht fest im 90-Grad-Winkel senkrecht zur Rohroberfläche. Er ist ideal zum Profilieren und Ablängen (wie eine äußerst präzise Sägemaschine), jedoch nicht für Schrägschnitte, Wurzelbearbeitung oder das Fräsen räumlicher Durchdringungen geeignet.
Spannfutterausführung
160 mm Spannfutter
Spannbereich
Min. 15x15 mm – Max. 160x160 mm
Unser fachlicher Tipp
Wir empfehlen ausdrücklich das 160er Spannfutter anstelle des optionalen 240er Spannfutters. Beim größeren Spannfutter beträgt das minimale Spannmaß 20x20 mm, sodass Sie dünnere Profile nicht bearbeiten könnten. Das 160er Spannfutter gewährleistet die größte Flexibilität.
Arbeitsbereich
6000 mm
Rohrlänge
6 Meter
Materialverbrauch
Aufgrund der verfahrensbedingten Besonderheiten der Einspannung ist pro Stange mit ca. 300 mm Verschnitt (Totraum / Spannrest) zu rechnen.
Platzbedarf – Länge
7 100 mm (Abmessung der Maschine) + 6 000 mm für die manuelle Zuführzone
Platzbedarf – Breite
700 mm
Steuerung
FI CNC Cutting Expert
Schnittstärke – Kohlenstoffstahl (mit O₂-Gas)
1,5 kW: max. 10 mm (Materialstärke für eine stabile Fertigung in hervorragender Qualität: 6-8 mm)
Schnittstärke – Edelstahl (mit N₂-Gas)
1,5 kW: max. 6 mm (Materialstärke für eine stabile Fertigung in hervorragender Qualität: 3-4 mm)
Schnittstärke – Aluminium (mit N₂-Gas)
1,5 kW: max. 4 mm (Materialstärke für eine stabile Fertigung in hervorragender Qualität: 2-3 mm)
Statistik- und Marketing-Cookies laden wir nur mit Ihrer Einwilligung: Damit messen wir, wie die Website genutzt wird und wie erfolgreich unsere Werbung ist. Cookie-Hinweise
NotwendigImmer aktiv
Diese Cookies sind für die grundlegende Funktion der Website erforderlich und speichern Ihre Cookie-Auswahl. Sie können nicht deaktiviert werden.